

Dla wielu spawaczy, monterów i ekip serwisowych największym problemem nie jest sama technologia spawania, ale otoczenie, w którym trzeba pracować.
Read more ...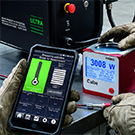
Spawanie laserowe wymaga nie tylko odpowiednio dobranych parametrów, ale także regularnej kontroli stanu urządzenia. Kluczowe znaczenie mają pomiary mocy wiązki laserowej oraz badania bezpieczeństwa, które pozwalają utrzymać wysoką jakość produkcji i spełnić wymagania przepisów BHP.
Read more ...
Zespół Rywal-RHC Rumunia uczestniczył w dniach 12-15 maja 2026 w dwóch ważnych wydarzeniach branżowych w Bukareszcie – targach METAL SHOW & TIB 2026 prezentując zaawansowane rozwiązania dla przemysłu, spawalnictwa.
Read more ...
Under GOLD brand you can find many high quality welding consumables.
Read more ...
Our own brand, designed especially for welding industry. High quality for reasonable prcies.
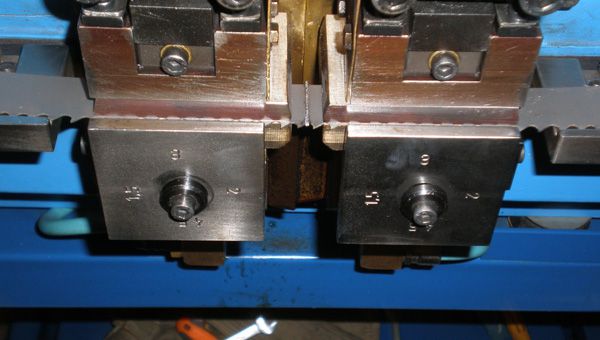
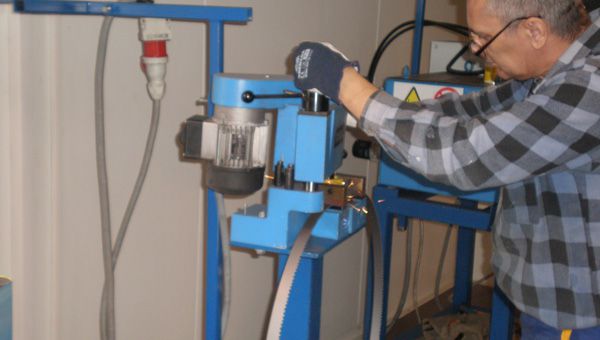
Read more ...We are a producer of high quality welding consumables and abrasive materials at reasonable price. We also own a bandsaws blades welding manufactury.
Please feel free to contact us.
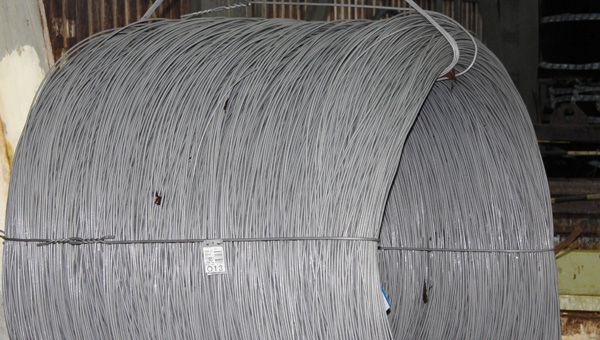
Approvals: MOST SG2 ITS TÜV, DB, GL, DNV, PRS MOST SG3 ITM TÜV, DB, DNV, PRS
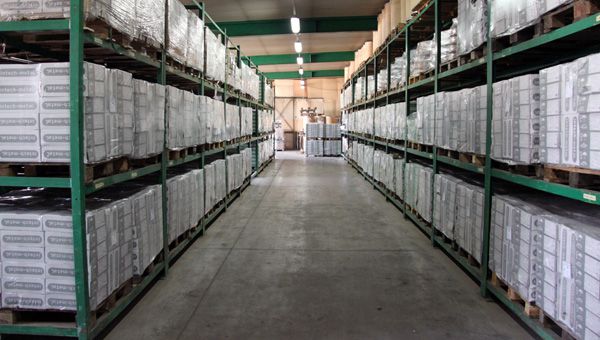
Offer: Bandsaw blades of various parameters for all kinds of band saws.
Offer: Abrasive materials of all kinds and destination.
There are no articles in this category. If subcategories display on this page, they may contain articles.
Urządzenia spawalnicze funkcjonują są na ogół na podstawie użycia skupionych źródeł ciepła, powodujących miejscowe nagrzewanie do temperatur właściwych dla danego materiału rodzimego oraz rodzaju stosowanego procesu. Temperatura ta w przypadku spawania zawsze przekracza temperaturę topnienia metalu. Natomiast w większości przypadków zgrzewania powinna być na tyle wysoka, aby umożliwić w miejscu łączenia łatwy przebieg odkształceń plastycznych i procesów fizykochemicznych związanych z utworzeniem złącza. Biorąc pod uwagę, że urządzenia spawalnicze, oprócz oddziaływania korzystnego, wywierają oddziaływanie niekorzystne, należy dążyć do tego, ażeby nieodzowna ilość ciepła została wprowadzona w miejscu spawania w sposób najbardziej skoncentrowany.
 Do źródeł ciepła, na podstawie których funkcjonują najpopularniejsze urządzenia spawalnicze zaliczamy między innymi:
|
Do celów spawalniczych wykorzystuje się przemianę różnych form energii w energię cieplną. Podstawowe wymagania stawiane spawalniczym źródłom ciepła można określić następująco:
Wymienione źródła ciepła, a co za tym idzie różne źródła energii zostały wykorzystane do wielu metod spawania, zgrzewania i cięcia termicznego.
 Spawanie, szlifowanie, cięcie, lutowanie, posługiwanie się środkami chemicznymi, jak również nawet proste prace wykonywane w warsztacie, firmie czy domu wymagają stosowania mniej lub bardziej zaawansowanych ochron osobistych. Naszą ofertę kierujemy głównie w stronę kompleksowej ochrony w spawalnictwie, szlifierstwie i zabezpieczeniu podczas trawienia stali nierdzewnych. Poszczególne podrozdziały przybliżą Państwu nasze kompleksowe programy ochron przy tych pracach oraz pokażą inne szeroko stosowane ochrony wzroku, słuchu, rąk i głowy.
Dyrektywa Unii Europejskiej 89/686/EEC nakłada obowiązek znakowania środków ochrony indywidualnej znakiem CE. Po dniu 1 maja 2004 oznaczenie znakiem CE stało się obowiązkowe dla wszystkich środków ochrony indywidualnej znajdujących się na rynku. Wszystkie nasze produkty posiadają znak CE.
Oznaczenie CE umożliwia swobodny obrót towarami na obszarze UE, a także informuje, że dany produkt spełnia zasadnicze wymagania dotyczące bezpieczeństwa, zdrowia publicznego, ochrony konsumenta i innych szczegółowych zagadnień określonych w poszczególnych dyrektywach.
Wymogi techniczne dotyczące wykonania środków ochrony indywidualnej są określane przez zharmonizowane normy europejskie lub dokumentację techniczną. Odniesienie do norm europejskich jest najczęściej informacją dodatkową umieszczaną na produkcie, opakowaniu lub w dokumentacji.
Kategorie ochron indywidualnych zostały wyróżnione Dyrektywą Unii Europejskiej 89/686/EEC w zależności od stopnia zagrożenia, przed którymi mają chronić użytkownika. Im wyższy stopień zagrożenia, tym wyższa kategoria:
Kategoria I
Środki ochrony indywidualnej o prostej konstrukcji, chroniące przed minimalnymi zagrożeniami. Przykładem są rękawice robocze, ogrodowe, okulary przeciwsłoneczne, odzież i obuwie wykorzystywane przy złych warunkach pogodowych. Produkty tej kategorii są oznaczane: CE
Kategoria II
Środki ochrony indywidualnej nie będące środkami ochrony przed minimalnymi zagrożeniami ani przed zagrożeniem życia lub zagrożeniami powodującymi poważny i nieodwracalny uszczerbek na zdrowiu. Do niej zaliczamy produkty z grupy ochrony głowy, twarzy, oczu, odzież, obuwie i rękawice chroniące przed zagrożeniami większymi niż minimalne oraz ochrony słuchu. Produkty tej kategorii są oznaczane: CE
Kategoria III
Środki ochrony indywidualnej o złożonej konstrukcji, przeznaczone do ochrony przed zagrożeniem życia lub zagrożeniami powodującymi poważny i nieodwracalny uszczerbek na zdrowiu. Przykładami są: sprzęt ochrony układu oddechowego, urządzenia chroniące przed upadkiem oraz wszystkie środki ochrony indywidualnej chroniące przed bardzo niską i wysoką temperaturą, zagrożeniem związanym z prądem, promieniowaniem chemicznym i jonizującym. Produkty tej kategorii są oznaczane: np. CE 0082
Numer identyfikacyjny 0082 to numer jednostki notyfikowanej, zaangażowanej w fazę kontroli produkcji.
 Rozdział ten zawiera zestaw środków chemii technicznej pomocniczych przy spawaniu i obróbce metali: metale w sprayu, środki do trawienia i pasywacji stali nierdzewnych, środki czyszczące, ogólnotechniczne, smarujące, antykorozyjne i zabezpieczające.
Na szczególną uwagę zasługuje grupa preparatów do trawienia i pasywacji, produkowanych przez firmę Chemetall, której firma RYWAL -RHC jest autoryzowanym przedstawicielem w Polsce.
 Stale odporne na korozję stosuje się w technice ze względu na ich wysokie własności wytrzymałościowo - plastyczne (również w temperaturach ujemnych), własności antykorozyjne i atrakcyjny - dekoracyjny wygląd. Odporność na korozję jest tak wysoka, że w większości przypadków nie jest wymagane stosowanie malarskich powłok ochronnych, a wygląd powierzchni wykonanych konstrukcji - po odpowiedniej ich obróbce - jest dodatkowym walorem uzasadniającym celowość ich stosowania. Stale odporne na korozję powinny zawierać minimum 11% chromu, który jest podstawowym składnikiem zapewniającym tą odporność. Stale, w których jako składnik stopowy dominuje chrom stosowane są głównie w energetyce ze względu na ich żaroodporność. Jako stale odporne na korozję najczęściej stosowane są stale zawierające 16-22%Cr i 8-12%Ni, które mają strukturę czysto austenityczną lub zawierające minimalne ilości ferrytu. Odporność na korozję tych stali zależna jest głównie od zdolności tworzenia się na ich powierzchni cienkiej, bardzo trwałej warstwy tlenku bogatego w chrom. Jeżeli warstwa ta ulegnie uszkodzeniu w czasie obróbki skrawaniem szybko zostaje odtworzona w wyniku reakcji z tlenem i odporność korozyjna zostaje utrzymana.
 Warstwa tlenków może być również uszkodzona w wyniku reakcji chemicznych lub występujących na jej powierzchni zanieczyszczeń. Główną jednak przyczyną uszkodzeń warstwy tlenków jest działanie wysokiej temperatury w czasie obróbki plastycznej i prac spawalniczych. Warstwa tlenków w kolorze niebieskim powstała w wyniku działania wysokiej temperatury nie zapewnia stali odporności korozyjnej. Stosowane przy spawaniu stali odpornych na korozję energie liniowe (ilość ciepła dostarczona w rejonie spawania) są stosunkowo niewielkie, a stosowane techniki łączenia zapewniają osłonę płynnego metalu w jeziorku spawalniczym - tym niemniej w zakresie temperatury 500-800 °C (w strefie wpływu ciepła) występuje utrata odporności na korozję.
 Przy nagrzewaniu stali - w strefie wpływu ciepła - tworzą się na granicach ziaren węgliki bogate w chrom. Węgliki te obniżają lokalnie zawartość chromu, w wyniku czego obniża się w tych rejonach zdolność do tworzenia się antykorozyjnej warstwy tlenków chromu i może doprowadzić do występowania korozji (głównie międzykrystalicznej) w przypadku, gdy konstrukcja będzie się znajdować w środowisku agresywnym.
Nowoczesne technologie metalurgiczne pozwalają na uzyskiwanie stali o bardzo niskiej zawartości węgla, co ogranicza możliwości tworzenia się węglików, jednakże węgiel występuje w stalach stopowych jako czynnik wpływający na własności wytrzymałościowe i nie może być ograniczany poniżej określonego minimum bez szkody dla własności materiału. Również cząsteczki ze stali węglowych wciśnięte w pasywną powierzchnię konstrukcji ze stali odpornych na korozję mogą być ogniskiem zagrożeń korozyjnych. Opiłki stali węglowych, okruch szczęk urządzeń mocujących i narzędzi skrawających itp. znajdujące się na powierzchni stali odpornych na korozję w środowisku wodnym lub agresywnym korodują powodując uszkodzenie warstwy ochronnej.
Dla usunięcia szkodliwych skutków oddziaływania tlenków wysokotemperaturowych i zanieczyszczeń z powierzchni wyrobu i odtworzenia warstwy pasywnej stosuje się obróbkę chemiczną powierzchni, w wyniku której uzyskują one powłoki tlenkowe stanowiące barierę antykorozyjną. Do tego celu firma RYWAL-RHC prowadzi dystrybucję preparatów trawiących o wspólnej nazwie ANTOX o różnorodnym przeznaczeniu w zależności od wymogów stawianych konstrukcjom.

Obróbką ścierną nazywa się sposoby obróbki skrawaniem, w których proces usuwania zbędnego materiału odbywa się za pomocą narzędzi ściernych lub luźnych ziaren charakteryzujących się nieokreśloną geometrią i nieregularnymi kształtami o wielu krawędziach i wierzchołkach, które doprowadzane są do styku z obrabianym przedmiotem. Ustalono, iż obróbka ścierna liczy sobie kilkadziesiąt tysięcy lat i należy do najstarszych metod obróbki ubytkowej.
Współczesna obróbka skrawaniem (obróbka wiórowa i ścierna) zachowuje wiodącą pozycję w technice wytwarzania, ze względu na zapewnienie dużej dokładności wymiarowo-kształtowej obrabianych przedmiotów i prawie nieograniczone możliwości jej stosowania.
W praktyce przemysłowej procesy obróbki ściernej realizowane są różnymi sposobami, które można podzielić na obróbkę ścierną luźnym i spojonym ścierniwem, w obrębie których wyróżnia się dalsze sposoby, odmiany i rodzaje obróbki.
Niemal każdy z wyszczególnionych sposobów ma technicznie i ekonomicznie uzasadniony zakres zastosowania, w którym należałoby go polecać lub umożliwia realizację takich operacji, które innymi sposobami byłyby bardzo trudne lub niemożliwe do wykonania.
Rozdział niniejszy zawiera pełen przekrój narzędzi wykorzystywanych w procesie cięcia, szlifowania i polerowania powierzchni metali: ściernice organiczne do cięcia i szlifowania, ściernice lamelowe, narzędzia ścierne spojone ceramiczne i żywiczne, tarcze diamentowe, frezy z węglików spiekanych oraz szeroką gamę materiałów ściernych nasypowych.


