

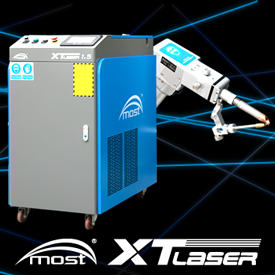
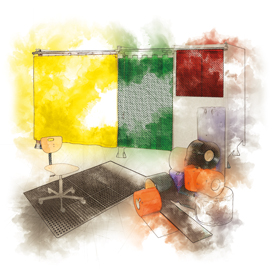
Nawet niewielkie zanieczyszczenie elementów optycznych może negatywnie wpłynąć na pracę głowicy spawalniczej, a w konsekwencji prowadzić do kosztownych uszkodzeń. Dlatego wyposażyliśmy nasz serwis w specjalistyczne komory z filtrowanym nawiewem powietrza, które umożliwiają przeprowadzanie napraw i wymiany optyki głowic laserowych w warunkach ograniczających ryzyko zanieczyszczenia.
Read more ...
Dla wielu spawaczy, monterów i ekip serwisowych największym problemem nie jest sama technologia spawania, ale otoczenie, w którym trzeba pracować.
Read more ...
Spawanie laserowe wymaga nie tylko odpowiednio dobranych parametrów, ale także regularnej kontroli stanu urządzenia. Kluczowe znaczenie mają pomiary mocy wiązki laserowej oraz badania bezpieczeństwa, które pozwalają utrzymać wysoką jakość produkcji i spełnić wymagania przepisów BHP.
Read more ...
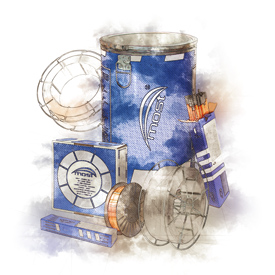
Under GOLD brand you can find many high quality welding consumables.
Read more ...
Our own brand, designed especially for welding industry. High quality for reasonable prcies.
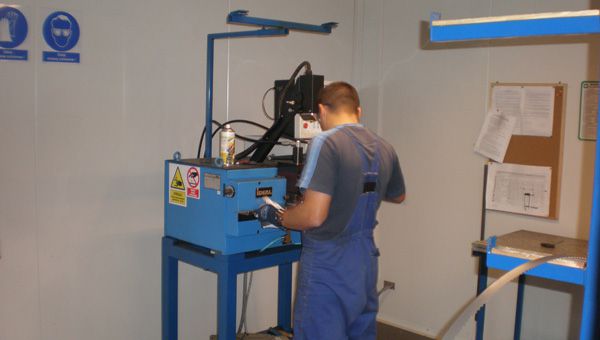
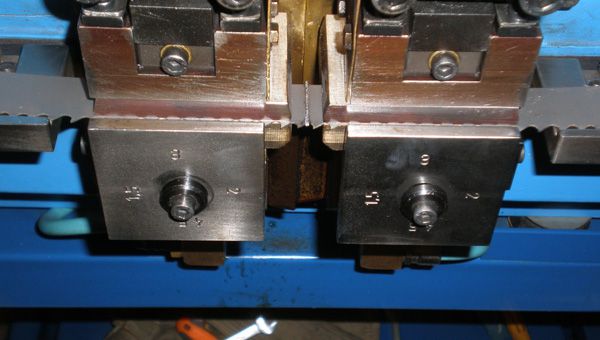
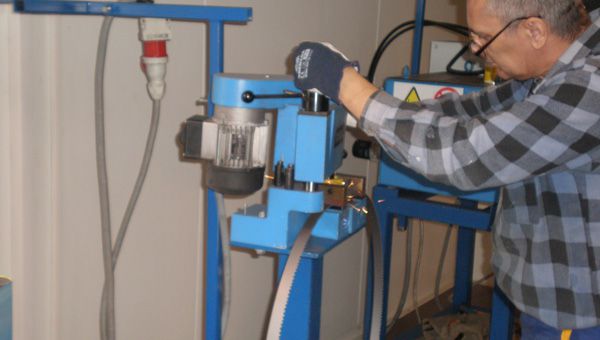
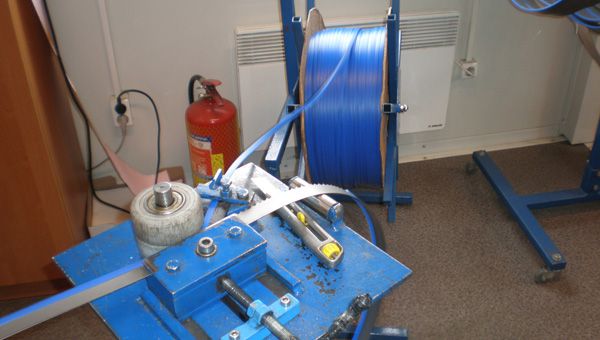
Read more ...We are a producer of high quality welding consumables and abrasive materials at reasonable price. We also own a bandsaws blades welding manufactury.
Please feel free to contact us.
Approvals: MOST SG2 ITS TÜV, DB, GL, DNV, PRS MOST SG3 ITM TÜV, DB, DNV, PRS
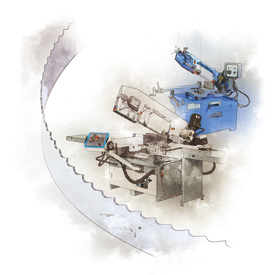
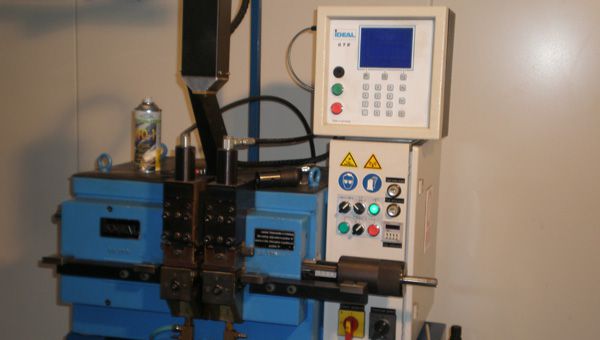
Offer: Bandsaw blades of various parameters for all kinds of band saws.
Offer: Abrasive materials of all kinds and destination.

Charakterystyka i typowe zastosowanie:
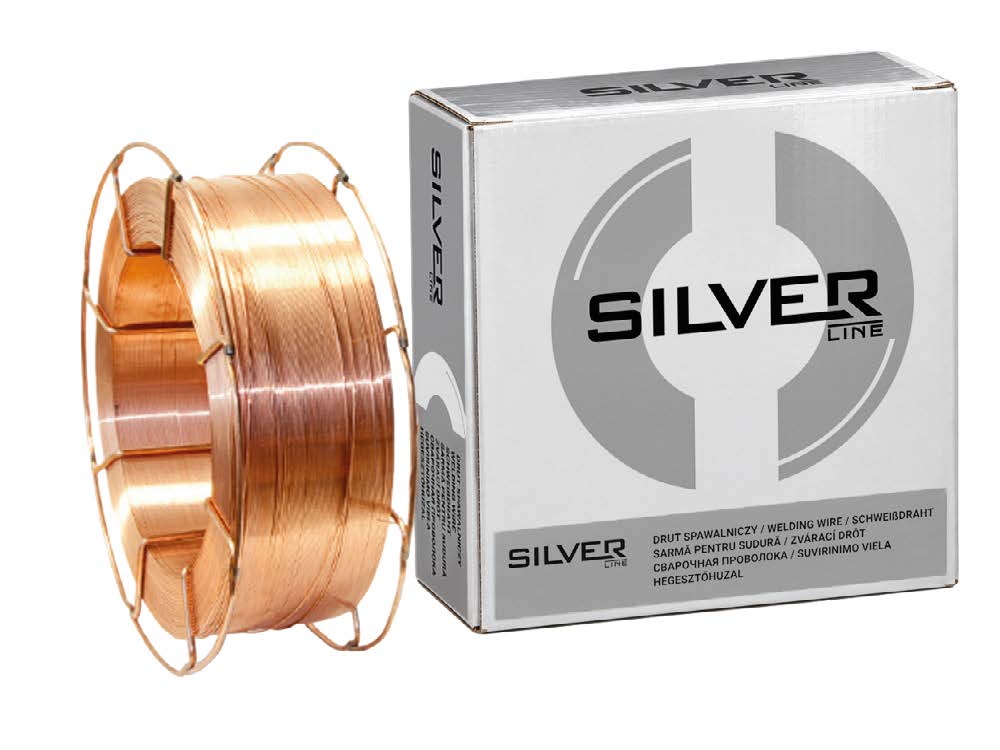
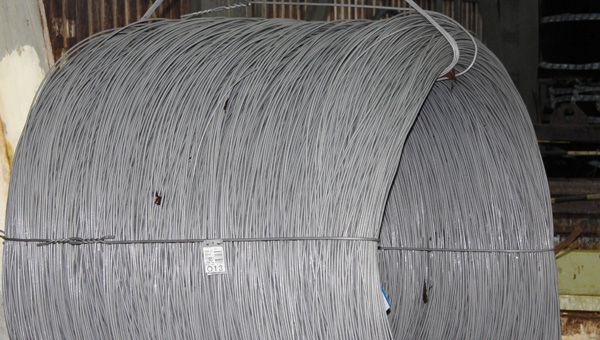
Drut elektrodowy manganowo-krzemowy, miedziowany, przeznaczony do spawania metodą MAG stali niskowęglowych konstrukcyjnych, kotłowych, okrętowych, jak również drobnoziarnistych stali węglowo-manganowych. Pozwala na stosowanie wysokich natężeń prądu przy łuku natryskowym oraz niskich przy zwarciowym przenoszeniu metalu.
Deklaracja właściwości użytkowych CE.
Gaz ochronny: CO2, Ar+CO2.
Metoda spawania: MAG.
Klasyfikacja:
EN ISO 14341-A: G42 4 M21/42 3 C1 3Si1
SFA / AWS A5.18: ER 70 S-6
Materiał spawany:
P235/ S 235 do P 460/ S 460 i inne stale
Typowe własności mechaniczne:
Ar+20% CO2:
Granica plastyczności Re=460 N/mm2
Granica wytrzymałości Rm=560 N/mm2
Wydłużenie A5=30%
Udarność KV= 47 J (–40°C)
Typowy skład chemiczny [%]:
C=0,10; S=0,90; Mn=1,45; P=0,01; S=0,01; pokrycie Cu
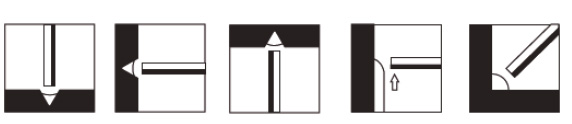
Pozycje spawania:
| Średnica [mm] | Prąd spawania [A] | Napięcie łuku [V] | Przepływ gazu [l/min] | Prędkość podawania [m/min] | Wydajność stopiwa [kg/h] |
|---|---|---|---|---|---|
| 0,8 | 60-185 | 18-24 | 14 | 3,2-10 | 0,8-2,5 |
| 1,0 | 80-300 | 18-32 | 16 | 2,7-15 | 1,0-5,5 |
| 1,2 | 120-380 | 18-35 | 18 | 2,3-15 | 1,2-8,0 |
| 1,6 | 120-380 | 18-35 | 20 | 2,3-15 | 1,2-8,0 |
Prąd spawania: DC+

Dopuszczenia: DB, TUV
Share with others!