Język: PL | EN | RO | LT | AE

Aktualności

Zapraszamy na ESAB DEMO TRAILER – ULTIMATE EURO TOUR 2026 we Wrocławiu

weld tech

Już 16 października 2026 roku zapraszamy do naszego oddziału RYWAL-RHC we Wrocławiu na wyjątkowe wydarzenie ESAB DEMO TRAILER – ULTIMATE EURO TOUR 2026. To doskonała okazja, aby poznać najnowsze rozwiązania ESAB w zakresie spawania i cięcia oraz zobaczyć je w praktyce.

Więcej…
Zmiana lokalizacji Oddziału Szczecin

uwaga zmiana lokalizacji oddzialu Szczecin

Szanowni Państwo, informujemy iż od dnia 21.09.2026 zmieniła się lokalizacja Oddziału Szczecin.

Więcej…
Spotkajmy się na targach ExpoWELDING 2026 w Katowicach

weld tech

Już 13–15 października 2026 roku spotkamy się podczas targów ExpoWELDING w Międzynarodowym Centrum Kongresowym w Katowicach. Zapraszamy wszystkich zainteresowanych nowoczesnymi technologiami spawania, cięcia plazmowego, spawania i czyszczenia laserowego, podgrzewania indukcyjnego oraz rozwiązaniami wspierającymi bezpieczeństwo i efektywność pracy.

Więcej…
WELDTECH EXPO 2026 za nami – dziękujemy!

weld tech

WELDTECH EXPO 2026 za nami! Dziękujemy wszystkim, którzy w dniach 1–3 września odwiedzili nasze stoisko C-20 w PTAK WARSAW EXPO w Nadarzynie. To były trzy dni pełne spotkań, rozmów i pokazów nowoczesnych technologii.

Więcej…
Laser Day w RYWAL-RHC – pokaż nam swój materiał i sprawdź cięcie na żywo!

lorch nfc 135


Zapraszamy na wydarzenie Laser Day, które odbędzie się w dniach 24-25 września 2026 r. w Centrum Laserowym RYWAL-RHC w Toruniu (ul. Starotoruńska 5).

Więcej…
Zapraszamy na COBOT Day (23-24 września)

cobot day 135pxZapraszamy na pokaz unikalnych możliwości robotów współpracujących LORCH

Więcej…

Spotkajmy się na targach WELDTECH EXPO 2026

weld tech

Już 1–3 września 2026 roku spotkamy się podczas targów WELDTECH EXPO w PTAK WARSAW EXPO w Nadarzynie. Zapraszamy wszystkich zainteresowanych nowoczesnymi technologiami spawania, cięcia, obróbki laserowej, podgrzewania indukcyjnego oraz rozwiązaniami wspierającymi bezpieczeństwo i efektywność pracy.

Więcej…

RYWAL-RHC Partnerem Jesiennego Seminarium Techniczno-Spawalniczego w Darłowie

tuvnord


Już 1–2 października 2026 r. w Darłowie odbędzie się Jesienne Seminarium Techniczno-Spawalnicze organizowane przez TÜV NORD Polska, której będziemy Partnerem. Spotkanie będzie okazją do wymiany doświadczeń oraz poznania aktualnych zagadnień technicznych, normatywnych i praktycznych związanych ze spawalnictwem.

Więcej…
Promocje

Zadbaj o dobrą atmosferę na hali produkcyjnej

Filtrowentylacja jesien zima 135


Zadbaj o dobrą atmosferę na hali produkcyjnej. Skorzystaj z oferty promocyjnej na stanowiskowe urządzenia filtrowentylacyjne i wybierz rozwiązanie dopasowane do potrzeb swojej firmy.

Więcej…
Plazmowe cięcie z gratisem

fancut promo135


Teraz możesz wyposażyć swoją firmę w przecinarki plazmowe MOST FANCUT na specjalnych warunkach promocyjnych. Poznaj 3 urządzenia objęte promocją: FANCUT 45, FANCUT 80 SC oraz FANCUT 100 SC.

Więcej…
Nie wymieniaj - Regeneruj

napawanie 135


Zużycie części i narzędzi to codzienność w branżach takich jak budownictwo, produkcja betonu, recykling, rolnictwo, tartacznictwo czy wydobycie kruszyw. Zamiast wymieniać zużyte elementy na nowe, warto przywrócić im pełną funkcjonalność i zwiększyć ich odporność na dalszą eksploatację. Poznaj materiały do napawania i odbudowy powierzchni, które pomagają wydłużyć żywotność części, ograniczyć koszty i utrzymać ciągłość pracy maszyn.

Więcej…
Cztery razy TIG

esab logo


Teraz możesz wyposażyć swoją firmę w sprawdzone rozwiązania spawalnicze na jeszcze korzystniejszych warunkach.
Poznaj 4 flagowe urządzenia ESAB w specjalnych cenach promocyjnych:
Więcej…

Prezent do każdego uchwytu magnetycznego WALMAG

lorch nfc 135


Przy zakupie uchwytu magnetycznego WALMAG MAGNETICS pendrive otwieracz 64GB GRATIS.

Więcej…
Wyprzedaż rocznika

speedcut 4 135px

Ostatnie wycinarki plazmowe i plazmowo-tlenowe z rocznika 2024

Więcej…

Okazje cenowe

Żuraw słupowy obrotowy AS Vetter Krantechnik

W okazjach cenowych uraw słupowy obrotowy AS Vetter Krantechnik o udźwigu do 1000 kg

Więcej…

FABRICATOR EM 501iw ESAB

Fabricator EM 501iw

W okazjach cenowych półautomat spawalniczy MIG/MAG FABRICATOR EM 501iw ESAB z podajnikiem Feed 304W, chłodnicą i wózkiem transportowym

Więcej…
FANMIG 5 Pulse MOST

fanmig 5 wp

W okazjach cenowych inwertorowy półautomat spawalniczy MIG/MAG FANMIG 5 Pulse WP/5m MOST

Więcej…
Wózek spawalniczy WUS HD MOST

W okazjach cenowych wózek spawalniczy WUS HD MOST

Więcej…
Obrotnik podsuwnicowy Rotomax 5000 / 4.0 VETTER

W okazjach cenowych obrotnik podsuwnicowy Rotomax 5000 / 4.0 VETTER.

Więcej…
PONTIG 315 AC/DC

W okazjach cenowych inwertorowy prostownik spawalniczy PONTIG 315 AC/DC z chłodnicą, na wózku transportowym do spawania metodą TIG DC stali lub stali nierdzewnej, TIG AC aluminium i jego stopów  lub elektrodą otuloną MMA.

Więcej…
Przecinarka plazmowa Cutmaster 70+ ESAB

cutmaster 4 135px

W okazjach cenowych inwertorowa przecinarka plazmowa Cutmaster 70+ ESAB z uchwytem plazmowym SL60 6,1 m 

Więcej…

Półautomat spawalniczy FANMIG 5 WP MOST

fanmig 5 wp

W okazjach cenowych inwertorowy półautomat spawalniczy MIG/MAG FANMIG 5 WP/5m MOST.

Więcej…
Półautomat spawalniczy MIG/MAG R300 ControlPro LORCH

lorch mig mag r300

W okazjach cenowych inwertorowy kompaktowy półautomat MIG/MAG R300 ControlPro LORCH do spawania metodą MIG/MAG, LiftTIG oraz MMA

Więcej…
Vademecum

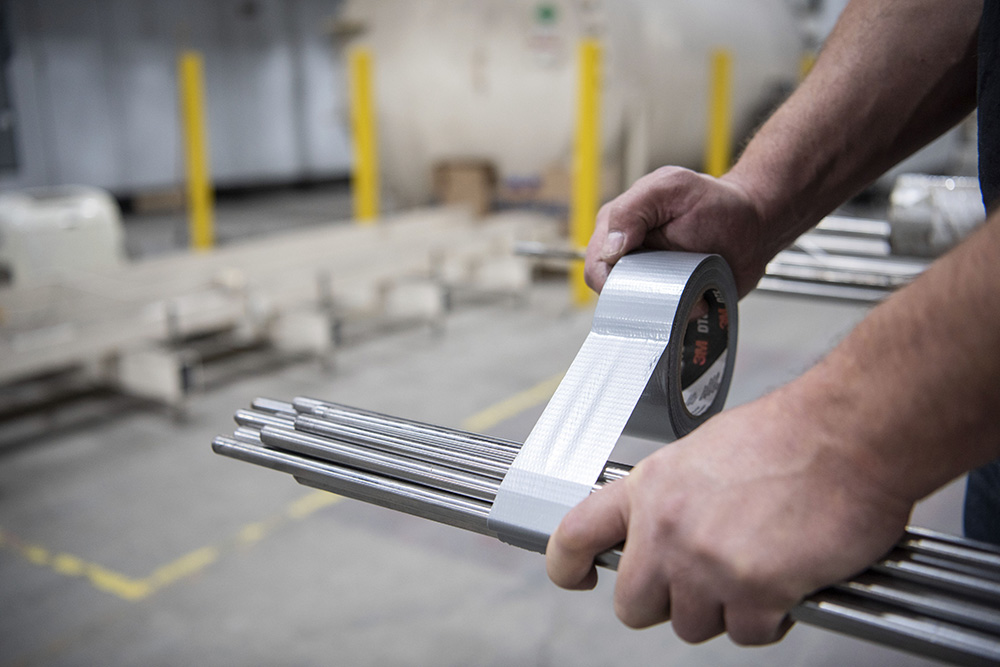
Szybka naprawa bez narzędzi? Poznaj uniwersalną taśmę 3M™ Duct Tape DT8

3M Duct Tape DT8

Drobna awaria, poluzowany element, uszkodzona osłona czy konieczność tymczasowego zamocowania folii potrafią skutecznie przerwać pracę. Problem staje się jeszcze większy, gdy pod ręką nie ma odpowiednich narzędzi, a naprawę trzeba wykonać szybko i bez skomplikowanego przygotowania.

Więcej…
Ściernice MOST – bezpieczeństwo, jakość i innowacje potwierdzone certyfikatem oSa

Ściernice MOST – bezpieczeństwo, jakość i innowacje


Szlifowanie jest jedną z najstarszych metod obróbki materiałów stosowanych przez człowieka. Mimo upływu tysięcy lat pozostaje jedną z najważniejszych technologii wykorzystywanych we współczesnym przemyśle. Nowoczesne narzędzia ścierne znajdują zastosowanie między innymi w przemyśle metalowym i maszynowym, budownictwie, energetyce, kolejnictwie, przemyśle stoczniowym oraz motoryzacyjnym.

Więcej…

Certyfikat oSa – gwarancja bezpieczeństwa profesjonalnych ściernic MOST

Certyfikat oSa – gwarancja bezpieczeństwa profesjonalnych ściernic MOST


Współczesne narzędzia ścierne pracują z bardzo dużymi prędkościami obwodowymi, często przekraczającymi 80 m/s. W takich warunkach nawet niewielkie wady materiałowe lub błędy produkcyjne mogą stanowić zagrożenie dla zdrowia i życia operatora. Dlatego bezpieczeństwo ściernic jest jednym z najważniejszych aspektów ich projektowania, produkcji oraz kontroli jakości.

Więcej…
MB EVO PRO Abicor Binzel – nowy standard ergonomii i trwałości uchwytów spawalniczych MIG/MAG

1 1

W procesie spawania MIG/MAG liczy się nie tylko źródło prądu. Jednym z najważniejszych elementów wpływających na komfort pracy, precyzję prowadzenia spoiny oraz wydajność operatora jest uchwyt spawalniczy.

Więcej…
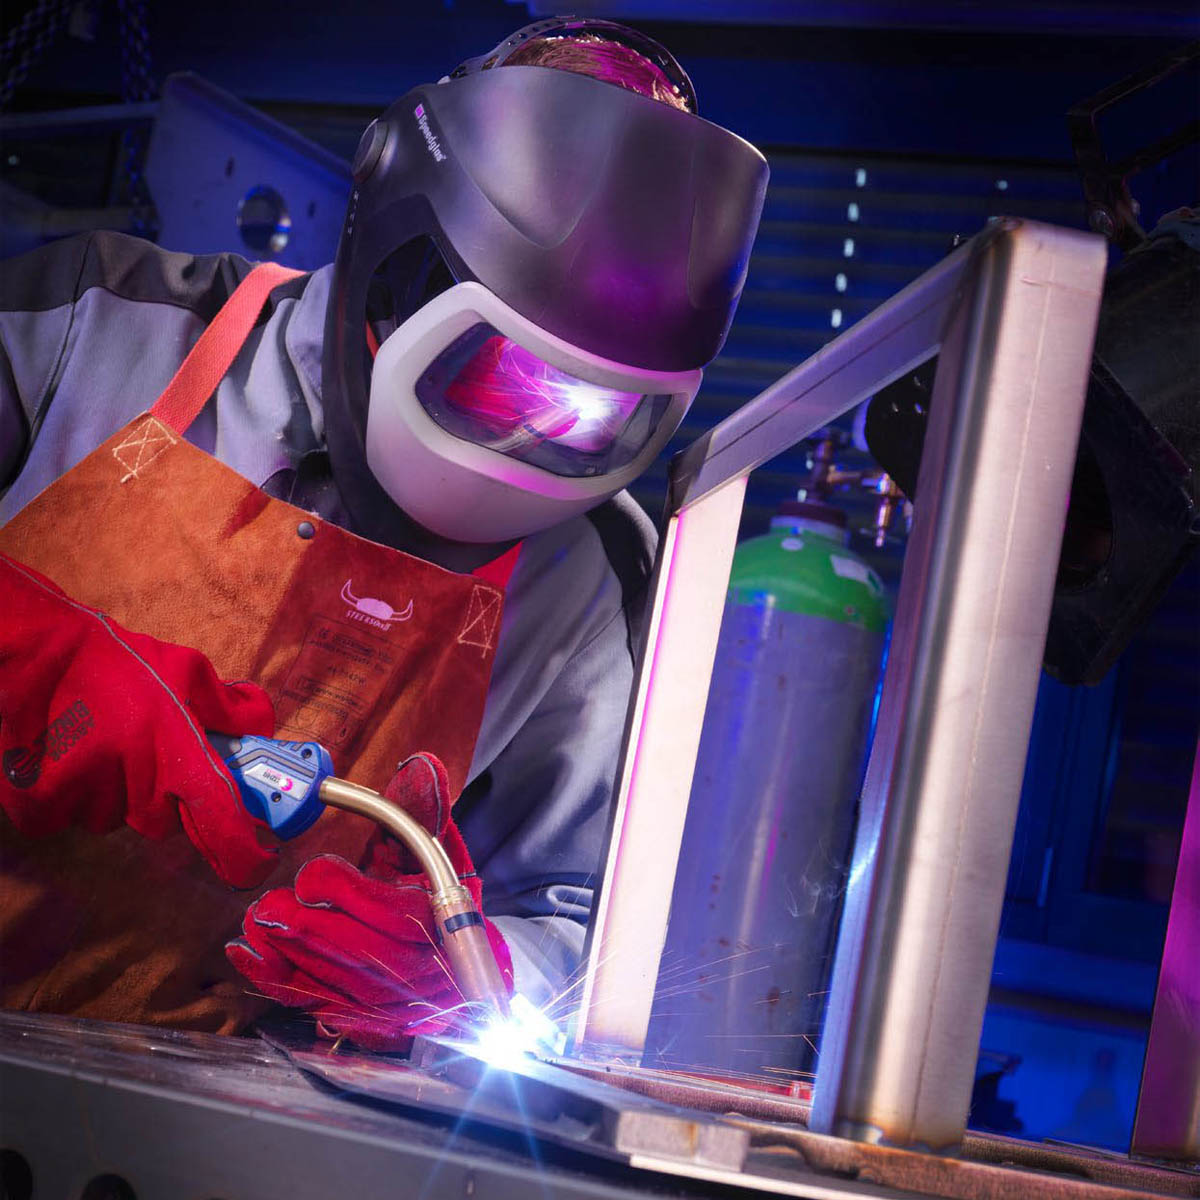
Zmodernizuj swoją przyłbicę spawalniczą do nowej generacji 3M™ Speedglas™ G5-03

speedglas 135

Seria 3M™ Speedglas™ G5-03 to następca kultowych modeli 9100 oraz 9002NC. Oferuje większe możliwości konfiguracji, lepszą optykę widzenia oraz pełną integrację z systemem ochrony dróg oddechowych 3M™ Adflo™.

Więcej…
Jak zwiększyć wydajność w warsztacie szlifierskim dzięki jednemu typowi dysku do wielu zastosowań?

1169f akcja 135px

W warsztatach szlifierskiech jednym z największych wyzwań nie jest brak narzędzi, ale ich nadmiar i konieczność częstych zmian osprzętu w trakcie jednej operacji. Każda zmiana dysku to przestój, strata czasu i ryzyko błędów. Dlatego coraz większe znaczenie mają rozwiązania, które pozwalają uprościć proces i ograniczyć liczbę używanych narzędzi.
Więcej…

Czy Twoja przyłbica i system oddechowy naprawdę Cię chronią?

732u 135px

Jeśli pracujesz ze sprzętem spawalniczym na co dzień, prawdopodobnie znasz te sytuacje: spadek komfortu oddychania, szybciej rozładowujący się akumulator, pogorszona widoczność przez wizjer albo irytujące alarmy, które pojawiają się „bez powodu”.

Więcej…
Rewolucja w szlifowaniu: Przewodnik po zastosowaniach 3M™ Cubitron™ II 732U i 900DZ

732u 135px

Wybór odpowiedniego materiału ściernego to klucz do szybkiej i efektywnej pracy. Produkty z serii 3M™ Cubitron™ II to zaawansowane narzędzia zaprojektowane, aby ułatwić życie zarówno profesjonalistom w dużych zakładach, jak i hobbystom w przydomowych warsztatach. Służą one do wyrównywania powierzchni, usuwania starych powłok oraz precyzyjnego wykańczania detali.

Więcej…

Technika lutownicza

IMG 8129
Lutowanie jest najstarszym procesem spawalniczym. Jest to metoda łączenia materiałów zapewniająca połączenie o fizycznej ciągłości, wykonane spoiwem o temperaturze topnienia niższej niż temperatura topnienia materiałów łączonych. Materiały dodatkowe które są niezbędne w procesach lutowania to lut oraz topnik lutowniczy. Spoiwo do lutowania (lut) jest to metal lub stop metali przeznaczony do utworzenia lutowiny w procesie lutowania. Luty dzielą się na luty miękkie, o temperaturze topnienia nie przekraczającej 450°C oraz na luty twarde, o temperaturze topnienia powyżej 450°C. Warunkiem utworzenia lutowiny jest odpowiednia zwilżalność i rozpływność lutu, czyli zdolność roztopionego lutu do zwilżania materiału lutowanego oraz rozpływania się po tym materiale. Zasadniczą rolę w tym procesie spełnia topnik lutowniczy. Jest to substancja niemetaliczna, która w procesie lutowania zapewnia wymaganą zwilżalność i rozpływność lutu na materiale lutowanym, przez redukcję tlenków występujących na powierzchniach materiału lutowanego i lutu oraz zapobieganie ponownemu ich utlenianiu się.
W niektórych procesach lutowania rolę topnika spełniają odpowiednie atmosfery gazowe lub próżnia, a niekiedy bardzo aktywne odtleniacze zawarte w lucie. Przygotowanie elementów do lutowania powinno uwzględniać:
  • ƒƒzapewnienie czystości metalicznej powierzchni stykowych złącza,
  • ƒƒodpowiedni montaż elementów, połączony niekiedy z naniesieniem lutu i topnika.
Elementy łączone, należy bezpośrednio przed lutowaniem dokładnie oczyścić z warstwy tlenków, niemetalicznych powłok ochronnych, tłuszczu i brudu. Przeprowadza się to metodami mechanicznymi (szczotkowanie, piaskowanie, obróbka ścierna) lub chemicznymi (trawienie i odtłuszczanie).
Na oczyszczone elementy nakłada się lut i topnik. Lut układany jest przeważnie w postaci odpowiedniej kształtki bezpośrednio w szczelinie lutowniczej lub u jej wylotu. Topnik natomiast w postaci płynu lub pasty rozprowadza się po powierzchniach stykowych złącza oraz bezpośrednio przyległych do nich powierzchniach elementów, a także nakłada na kształtkę spoiwa.
Technologia lutowania podstawowych metali i stopów konstrukcyjnych
Lutowanie stali węglowych i niskostopowych
Lutowanie twarde stali węglowych i niskostopowych realizowane jest najczęściej przy użyciu lutów miedzianych i mosiężnych, bardzo rzadko natomiast przy zastosowaniu lutów srebrnych (słaba zwilżalność) i brązowych. Trwałość chemiczna tlenków żelaza istniejących na powierzchni powyższych materiałów łączonych jest dość niska. Dlatego też przy lutowaniu tych materiałów spoiwami mosiężnymi stosuje się topniki na osnowie boraksu i kwasu bornego.
Lutowanie stali wysokostopowych
Wysokostopowe stale nierdzewne, żaroodporne i żarowytrzymałe należą do materiałów trudno lutowalnych. Lutowanie miękkie stosowane bywa tylko dla stali nierdzewnych. Jako lut stosuje się najczęściej czystą cynę lub spoiwa cynowo-ołowiowe o zawartości 30–60% Sn. Niezbędny jest również wysoko aktywny chemicznie topnik na osnowie chlorku cynku i kwasu solnego lub kwasu ortofosforowego. Lutowanie twarde nierdzewnych stali chromowo-niklowych (z uwagi na znaczną wrażliwość na korozję międzykrystaliczną i naprężeniową) oraz stali
chromowych (z uwagi na tworzenie trwałej chemicznie błonki tlenkowej (Cr2O3) w warunkach przegrzania), prowadzi się najczęściej przy użyciu stosunkowo niskotopliwych spoiw srebrnych typu Ag-Cu-Zn, Ag-Cu-Zn-Ni.
Lutowanie stali z powłokami metalicznymi
Do najpowszechniej stosowanych powłok metalicznych chroniących stal przed korozją należą powłoki cynowe i kadmowe. Do lutowania stali ocynkowanych i kadmowanych stosuje się spoiwa cynowo-ołowiowe (40–60% Sn) lub zapewniające nieco wyższe własności mechaniczne połączeń spoiwa ołowiowo-kadmowe lub kadmowo-cynkowe.
Lutowanie węglików spiekanych i stali szybkotnących
W przypadku lutowania płytek z węglików spiekanych podstawowy problem technologiczny stanowi kompensacja naprężeń cieplnych w lutowinie, wynikająca z dużego zróżnicowania współczynników rozszerzalności cieplnej spieku i stali, a także ochrona spieku przed nadmiernym wskrośnym utlenianiem. W celu kompensacji powyższych naprężeń w odpowiedzialnych narzędziach o większych wymiarach stosuje się specjalne wkładki pośredniczące z folii lub siatki. Produkowane są również wkładki kompensacyjne platerowane obustronnie spoiwem. Do lutowania spieków ze stalowymi korpusami narzędzi, stosowane są najczęściej luty mosiężne oraz srebrne z niklem względnie manganem lub luty srebrne z przekładką miedzianą oraz topniki boraksowo- fluorkowe.

Lutowanie żeliwa
Lutowanie żeliw wykonuje się najczęściej przy naprawach odlewów. Do lutowania miękkiego tych materiałów stosuje się luty cynowo-ołowiowe o stosunkowo wysokiej zawartości cyny lub czystą cynę. Z uwagi na wrażliwość żeliw na przegrzanie (możliwość wydzielania się kruchego cementytu przy chłodzeniu) stosuje się niskotopliwe luty mosiężne i srebrne, często z dodatkiem niklu.
Lutowanie miedzi i jej stopów
Do lutowania miękkiego miedzi można stosować wszystkie gatunki lutów cynowo-ołowiowych, spoiwa ołowiowo-srebrne, ołowiowo-kadmowe, kadmowo-cynowe, stopy niskotopliwe itp. oraz topniki aktywne na osnowie chlorku cynku lub topniki niekorozyjne – kalafoniowe i niskokorozyjne – aktywowane. Do lutowania twardego miedzi można stosować spoiwa mosiężne, srebrne i miedziano-fosforowe. W przypadku tych ostatnich możliwe jest lutowanie beztopnikowe, gdyż zawarty w nich fosfor spełnia rolę topnika odtleniając miedź. Nieco trudniej lutowalne od czystej miedzi są jej stopy z cynkiem – mosiądze. Lutowanie miękkie tych stopów przeprowadza się podobnie jak lutowanie miedzi. Nie należy jednak stosować do tego celu spoiw z antymonem wywołującym kruchość połączeń (antymon tworzy z cynkiem kruche fazy). Przy lutowaniu twardym mosiądzu stosuje się te same spoiwa (za wyjątkiem oczywiście lutów mosiężnych) jak przy lutowaniu miedzi.
Lutowanie niklu i jego stopów
Do lutowania miękkiego niklu i jego stopów zaleca się stosowanie spoiw cynowo-ołowiowych o zawartości 40–60% Sn oraz topników takich, jak do lutowania stali. Dzięki stosunkowo wysokiej temperaturze topnienia niklu i jego stopów, do lutowania można stosować prawie wszystkie luty twarde, za wyjątkiem stopów zawierających fosfor, aluminium i magnez powodujących znaczną kruchość lutowin. Szczególnie dobre własności połączeń można uzyskać stosując spoiwa miedziane, mosiężne, niskotopliwe srebrne (z krzemem lub cyną) oraz żaroodporne luty niklowe i palladowe.
Lutowanie aluminium i miedzi z aluminium
Do lutowania aluminium i jego stopów stosuje się spoiwo aluminiowe z dodatkiem krzemu (AlSi12) oraz odpowiedni topnik. Istnieją także możliwości połączenia miedzi ze stopami aluminium za pomocą lutu cynkowego z niewielką zawartością Al (AlZn98).
IMG 8129
Lutowanie jest najstarszym procesem spawalniczym. Jest to metoda łączenia materiałów zapewniająca połączenie o fizycznej ciągłości, wykonane spoiwem o temperaturze topnienia niższej niż temperatura topnienia materiałów łączonych. Materiały dodatkowe które są niezbędne w procesach lutowania to lut oraz topnik lutowniczy. Spoiwo do lutowania (lut) jest to metal lub stop metali przeznaczony do utworzenia lutowiny w procesie lutowania. Luty dzielą się na luty miękkie, o temperaturze topnienia nie przekraczającej 450°C oraz na luty twarde, o temperaturze topnienia powyżej 450°C. Warunkiem utworzenia lutowiny jest odpowiednia zwilżalność i rozpływność lutu, czyli zdolność roztopionego lutu do zwilżania materiału lutowanego oraz rozpływania się po tym materiale. Zasadniczą rolę w tym procesie spełnia topnik lutowniczy. Jest to substancja niemetaliczna, która w procesie lutowania zapewnia wymaganą zwilżalność i rozpływność lutu na materiale lutowanym, przez redukcję tlenków występujących na powierzchniach materiału lutowanego i lutu oraz zapobieganie ponownemu ich utlenianiu się.
W niektórych procesach lutowania rolę topnika spełniają odpowiednie atmosfery gazowe lub próżnia, a niekiedy bardzo aktywne odtleniacze zawarte w lucie. Przygotowanie elementów do lutowania powinno uwzględniać:
  • ƒƒzapewnienie czystości metalicznej powierzchni stykowych złącza,
  • ƒƒodpowiedni montaż elementów, połączony niekiedy z naniesieniem lutu i topnika.
Elementy łączone, należy bezpośrednio przed lutowaniem dokładnie oczyścić z warstwy tlenków, niemetalicznych powłok ochronnych, tłuszczu i brudu. Przeprowadza się to metodami mechanicznymi (szczotkowanie, piaskowanie, obróbka ścierna) lub chemicznymi (trawienie i odtłuszczanie).
Na oczyszczone elementy nakłada się lut i topnik. Lut układany jest przeważnie w postaci odpowiedniej kształtki bezpośrednio w szczelinie lutowniczej lub u jej wylotu. Topnik natomiast w postaci płynu lub pasty rozprowadza się po powierzchniach stykowych złącza oraz bezpośrednio przyległych do nich powierzchniach elementów, a także nakłada na kształtkę spoiwa.
Technologia lutowania podstawowych metali i stopów konstrukcyjnych
Lutowanie stali węglowych i niskostopowych
Lutowanie twarde stali węglowych i niskostopowych realizowane jest najczęściej przy użyciu lutów miedzianych i mosiężnych, bardzo rzadko natomiast przy zastosowaniu lutów srebrnych (słaba zwilżalność) i brązowych. Trwałość chemiczna tlenków żelaza istniejących na powierzchni powyższych materiałów łączonych jest dość niska. Dlatego też przy lutowaniu tych materiałów spoiwami mosiężnymi stosuje się topniki na osnowie boraksu i kwasu bornego.
Lutowanie stali wysokostopowych
Wysokostopowe stale nierdzewne, żaroodporne i żarowytrzymałe należą do materiałów trudno lutowalnych. Lutowanie miękkie stosowane bywa tylko dla stali nierdzewnych. Jako lut stosuje się najczęściej czystą cynę lub spoiwa cynowo-ołowiowe o zawartości 30–60% Sn. Niezbędny jest również wysoko aktywny chemicznie topnik na osnowie chlorku cynku i kwasu solnego lub kwasu ortofosforowego. Lutowanie twarde nierdzewnych stali chromowo-niklowych (z uwagi na znaczną wrażliwość na korozję międzykrystaliczną i naprężeniową) oraz stali
chromowych (z uwagi na tworzenie trwałej chemicznie błonki tlenkowej (Cr2O3) w warunkach przegrzania), prowadzi się najczęściej przy użyciu stosunkowo niskotopliwych spoiw srebrnych typu Ag-Cu-Zn, Ag-Cu-Zn-Ni.
Lutowanie stali z powłokami metalicznymi
Do najpowszechniej stosowanych powłok metalicznych chroniących stal przed korozją należą powłoki cynowe i kadmowe. Do lutowania stali ocynkowanych i kadmowanych stosuje się spoiwa cynowo-ołowiowe (40–60% Sn) lub zapewniające nieco wyższe własności mechaniczne połączeń spoiwa ołowiowo-kadmowe lub kadmowo-cynkowe.
Lutowanie węglików spiekanych i stali szybkotnących
W przypadku lutowania płytek z węglików spiekanych podstawowy problem technologiczny stanowi kompensacja naprężeń cieplnych w lutowinie, wynikająca z dużego zróżnicowania współczynników rozszerzalności cieplnej spieku i stali, a także ochrona spieku przed nadmiernym wskrośnym utlenianiem. W celu kompensacji powyższych naprężeń w odpowiedzialnych narzędziach o większych wymiarach stosuje się specjalne wkładki pośredniczące z folii lub siatki. Produkowane są również wkładki kompensacyjne platerowane obustronnie spoiwem. Do lutowania spieków ze stalowymi korpusami narzędzi, stosowane są najczęściej luty mosiężne oraz srebrne z niklem względnie manganem lub luty srebrne z przekładką miedzianą oraz topniki boraksowo- fluorkowe.

Lutowanie żeliwa
Lutowanie żeliw wykonuje się najczęściej przy naprawach odlewów. Do lutowania miękkiego tych materiałów stosuje się luty cynowo-ołowiowe o stosunkowo wysokiej zawartości cyny lub czystą cynę. Z uwagi na wrażliwość żeliw na przegrzanie (możliwość wydzielania się kruchego cementytu przy chłodzeniu) stosuje się niskotopliwe luty mosiężne i srebrne, często z dodatkiem niklu.
Lutowanie miedzi i jej stopów
Do lutowania miękkiego miedzi można stosować wszystkie gatunki lutów cynowo-ołowiowych, spoiwa ołowiowo-srebrne, ołowiowo-kadmowe, kadmowo-cynowe, stopy niskotopliwe itp. oraz topniki aktywne na osnowie chlorku cynku lub topniki niekorozyjne – kalafoniowe i niskokorozyjne – aktywowane. Do lutowania twardego miedzi można stosować spoiwa mosiężne, srebrne i miedziano-fosforowe. W przypadku tych ostatnich możliwe jest lutowanie beztopnikowe, gdyż zawarty w nich fosfor spełnia rolę topnika odtleniając miedź. Nieco trudniej lutowalne od czystej miedzi są jej stopy z cynkiem – mosiądze. Lutowanie miękkie tych stopów przeprowadza się podobnie jak lutowanie miedzi. Nie należy jednak stosować do tego celu spoiw z antymonem wywołującym kruchość połączeń (antymon tworzy z cynkiem kruche fazy). Przy lutowaniu twardym mosiądzu stosuje się te same spoiwa (za wyjątkiem oczywiście lutów mosiężnych) jak przy lutowaniu miedzi.
Lutowanie niklu i jego stopów
Do lutowania miękkiego niklu i jego stopów zaleca się stosowanie spoiw cynowo-ołowiowych o zawartości 40–60% Sn oraz topników takich, jak do lutowania stali. Dzięki stosunkowo wysokiej temperaturze topnienia niklu i jego stopów, do lutowania można stosować prawie wszystkie luty twarde, za wyjątkiem stopów zawierających fosfor, aluminium i magnez powodujących znaczną kruchość lutowin. Szczególnie dobre własności połączeń można uzyskać stosując spoiwa miedziane, mosiężne, niskotopliwe srebrne (z krzemem lub cyną) oraz żaroodporne luty niklowe i palladowe.
Lutowanie aluminium i miedzi z aluminium
Do lutowania aluminium i jego stopów stosuje się spoiwo aluminiowe z dodatkiem krzemu (AlSi12) oraz odpowiedni topnik. Istnieją także możliwości połączenia miedzi ze stopami aluminium za pomocą lutu cynkowego z niewielką zawartością Al (AlZn98).

Pozostałe serwisy firmy

odpylamy.pl
Projektowanie i dobór, montaż, serwis instalacji i urządzeń odpylających dla różnych gałęzi przemysłu.
szlifowanie.info
Serwis internetowy poświęcony obróbce stali nierdzewnej. Wszystko o materiałach, urządzeniach i technologiach.
elkrem.com.pl
Materiały i urządzenia do napawania i regeneracji. Układy plastyfikujące oraz obróbka CNC.
podnoszenie.eu
Systemy transportu bliskiego, żurawie, żurawików, suwnice, wciągników oraz wiele innych.
xiris.pl
Wysoce wyspecjalizowane kamery spawalnicze do badania jakości spoin spawalniczych
incoflex.pl
Polski producent materiałów ściernych dla przemysłu
www.matyergonomiczne.pl
Ergonomiczne, antyzmęczeniowe maty przemysłowe. Sprawdź jak możesz w prosty sposób poprawić zdrowie swoich pracowników.
www.integrator-rhc.pl
Dostawca i inetegrator systemów zrobotyzowanych dla przemysłu, systemów obróbczych oraz systemów narzędzi montażowych.